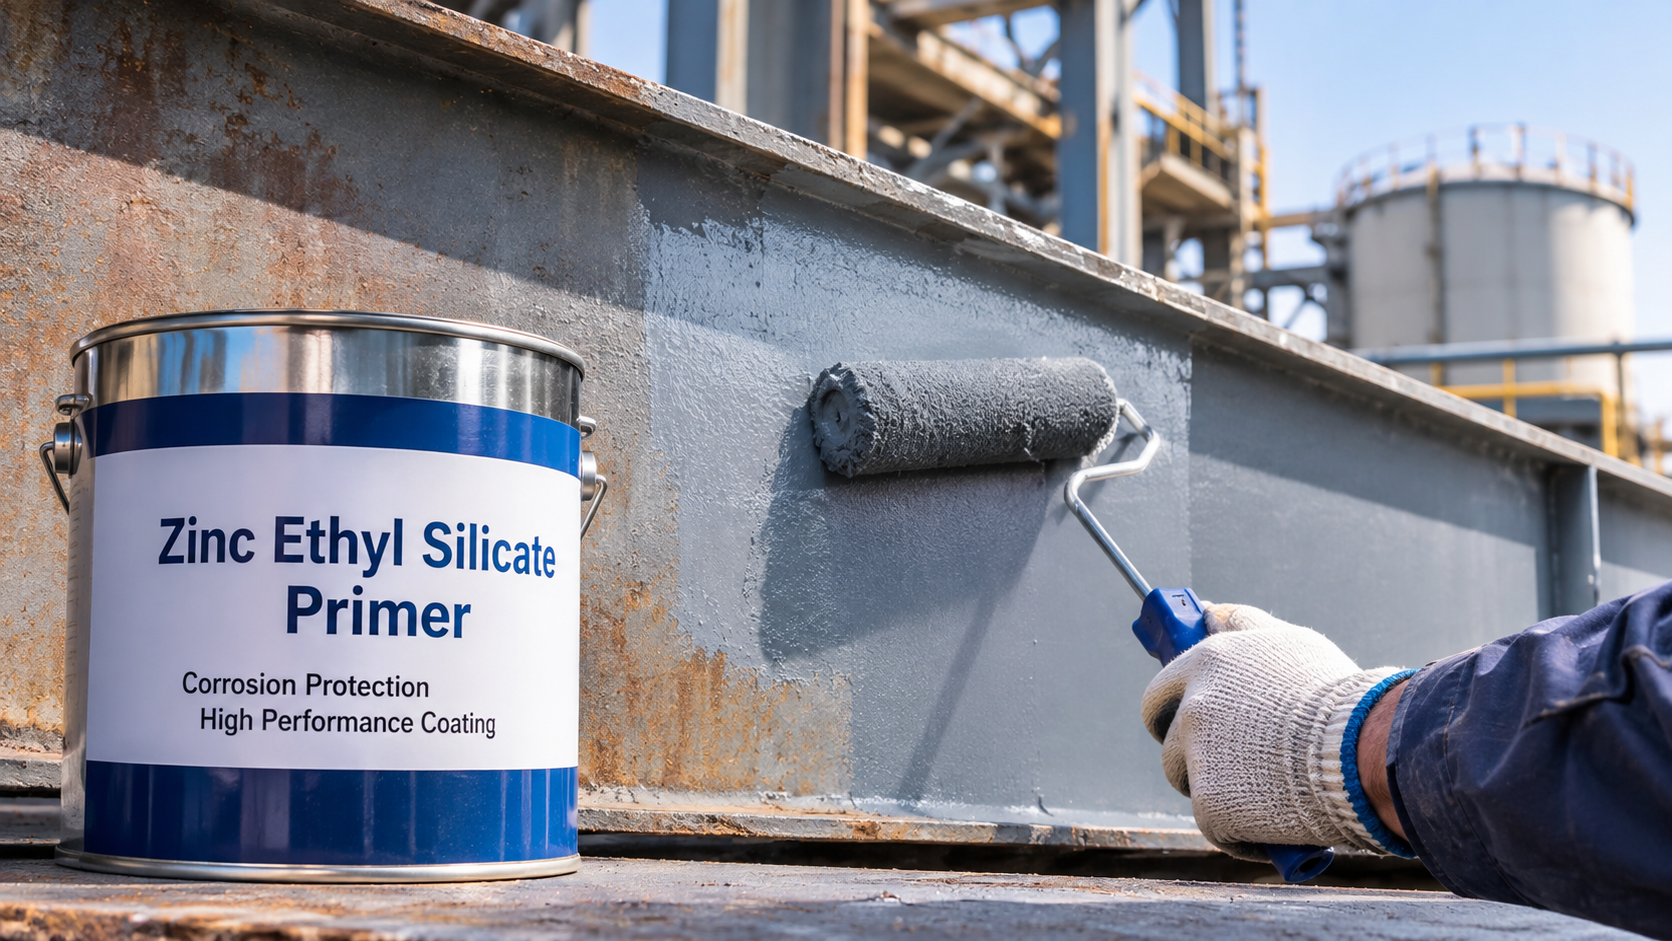
پرایمر زینک اتیل سیلیکات
پرایمر زینک اتیل سیلیکات نوعی پوشش صنعتی غنی از روی با بایندر معدنی است که برای محافظت از سازهها و تجهیزات فولادی در برابر خوردگی استفاده میشود. اگر میخواهید بدانید پرایمر زینک اتیل سیلیکات چیست، باید به ویژگیها و عملکرد آن در محیطهای صنعتی توجه کنید. این پوشش با ایجاد شرایط مناسب برای حفاظت فداشونده روی، به افزایش مقاومت فولاد در محیطهای صنعتی و خورنده کمک میکند.
بااینحال، عملکرد این آستر فقط به کیفیت رنگ وابسته نیست. آمادهسازی سطح، شرایط محیطی، نسبت اختلاط، ضخامت فیلم و میزان پخت، همگی بر نتیجه اثر میگذارند. حتی یک پوشش مناسب نیز اگر روی سطح آلوده یا در شرایط نامناسب اجرا شود، ممکن است حفاظت مورد انتظار را فراهم نکند.
در این راهنما بررسی میکنیم زینک اتیل سیلیکات چگونه عمل میکند، چه کاربردها و محدودیتهایی دارد، چه تفاوتی با زینک ریچ اپوکسی دارد و هنگام اجرای آن باید چه نکاتی را کنترل کرد.
نکته کلیدیزینک اتیل سیلیکات یک پرایمر غنی از روی با بایندر معدنی است. عملکرد آن به آمادهسازی صحیح فولاد، کنترل شرایط محیطی، ضخامت مجاز و پخت کافی وابسته است.
پرایمر زینک اتیل سیلیکات چیست؟
آستر زینک اتیل سیلیکات پوششی است که در آن پودر روی در یک بایندر مبتنی بر اتیل سیلیکات قرار میگیرد. بایندر پس از طی فرایند پخت، ساختاری معدنی تشکیل میدهد و ذرات روی را در فیلم پوشش نگه میدارد. در انواع متداول این خانواده، رطوبت محیط در واکنش پخت نقش دارد.
این پوشش در گروه پرایمرهای زینک ریچ معدنی قرار میگیرد. عبارت «زینک ریچ» به غنیبودن پوشش از روی اشاره دارد؛ بنابراین، هر رنگ زینک ریچ الزاماً اتیل سیلیکات نیست. برای مثال، زینک ریچ اپوکسی نیز حاوی روی است، اما نوع بایندر و سازوکار پخت متفاوتی دارد.
همچنین نباید تمام پوششهای زینک ریچ معدنی را بدون بررسی ترکیب و دیتاشیت، یکسان در نظر گرفت. نوع بایندر، تعداد اجزا، روش اختلاط و الزامات اجرایی ممکن است بین محصولات مختلف تفاوت داشته باشد.
زینک اتیل سیلیکات چگونه از فولاد محافظت میکند؟
در بسیاری از رنگهای معمولی، نقش اصلی پوشش ایجاد یک مانع فیزیکی بین فلز و محیط است. در پرایمرهای غنی از روی، علاوه بر نقش فیلم پوشش، امکان حفاظت الکتروشیمیایی نیز وجود دارد.
روی نسبت به آهن فعالتر است. هنگامی که تماس الکتریکی مناسب میان ذرات روی و فولاد و شرایط لازم برای واکنش الکتروشیمیایی فراهم باشد، روی بهصورت فداشونده مصرف میشود و به کاهش خوردگی زیرآیند کمک میکند.
به همین دلیل، وجود یک لایه آلودگی، زنگ یا پوشش نامناسب میان فولاد و پرایمر میتواند عملکرد مورد انتظار را مختل کند. آمادهسازی سطح در این سیستم فقط برای بهترشدن ظاهر رنگ نیست؛ بخشی اساسی از عملکرد حفاظتی آن است.
البته حفاظت فداشونده به معنی نامحدودبودن عمر پوشش یا بینیازی از بازرسی نیست. شرایط بهرهبرداری، آسیبهای مکانیکی، کیفیت اجرا و طراحی کل سیستم پوشش بر دوام اثر میگذارند.
کاربردهای پرایمر زینک اتیل سیلیکات
این خانواده از آسترها در حفاظت سازهها و تجهیزات فولادی صنعتی کاربرد دارد. انتخاب نهایی باید بر اساس شرایط سرویس و تأیید سازنده انجام شود، نه صرفاً نام صنعت یا محل پروژه.
- سازههای فولادی صنعتی: بهعنوان بخشی از سیستم ضدخوردگی اسکلتها، تجهیزات و سازههای فولادی آمادهسازیشده.
- محیطهای ساحلی و فراساحلی: در سیستمهای تأییدشده برای مواجهه با رطوبت و نمکهای محیطی.
- سطوح خارجی مخازن و خطوط لوله: با توجه به دمای سرویس، محیط و سازگاری لایههای پوشش.
- پلها و سازههای بزرگ: در پروژههایی که آمادهسازی سطح و کنترل کیفیت لازم امکانپذیر است.
- برخی شرایط حرارتی: تنها برای محصول و سیستم پوششی که محدوده دمای موردنظر را پوشش میدهد.
آیا برای داخل مخزن و غوطهوری مناسب است؟
کاربرد در فضای صنعتی یا محیط ساحلی به معنی مناسببودن برای غوطهوری دائم نیست. انتخاب پوشش داخل مخزن به نوع سیال، ترکیب شیمیایی، دما، مدت تماس و روش شستوشو بستگی دارد.
برای تماس دائم با آب، مواد شیمیایی یا سیالات فرایندی باید تأییدیه فنی همان محصول دریافت شود. تأیید یک زینک اتیل سیلیکات برای یک مخزن مشخص را نمیتوان به تمام محصولات این خانواده تعمیم داد.
مزایا و محدودیتهای زینک اتیل سیلیکات
مزایای این پوشش چیست؟
- کمک به حفاظت کاتدی فولاد: در صورت وجود فرمولاسیون مناسب، تماس مؤثر و اجرای صحیح.
- قابلیت استفاده در سیستمهای چندلایه: امکان استفاده همراه با لایه میانی و رویه سازگار برای شرایط بهرهبرداری مشخص.
- تشکیل ساختار معدنی پس از پخت: ویژگیای که در انتخاب پوشش برای برخی کاربردهای صنعتی اهمیت دارد.
- قابلیت استفاده در بعضی سرویسهای حرارتی: مشروط به تأیید محدوده دما برای محصول و تمام لایههای سیستم.
چه محدودیتهایی باید در نظر گرفت؟
مزایای این پرایمر زمانی قابل دستیابی است که الزامات اجرایی رعایت شوند. مهمترین محدودیتها عبارتاند از:
- حساسیت به تمیزی و پروفایل زبری سطح فولاد؛
- لزوم کنترل رطوبت و شرایط پخت؛
- احتمال ترکخوردگی در ضخامت بیش از حد مجاز؛
- نیاز به توجه ویژه هنگام اجرای لایه بعد روی سطح متخلخل؛
- ضرورت بررسی جداگانه سازگاری شیمیایی و شرایط غوطهوری؛
- نیاز به روش تعمیر و ترمیم تأییدشده.
در نتیجه، زینک اتیل سیلیکات انتخاب همیشگی برای همه پروژهها نیست. اگر امکانات آمادهسازی سطح یا کنترل شرایط محیطی کافی نباشد، باید گزینههای دیگر با نظر کارشناس فنی بررسی شوند.
تفاوت زینک اتیل سیلیکات با زینک ریچ اپوکسی
شباهت اصلی این دو پوشش، استفاده از روی برای کمک به حفاظت ضدخوردگی است. تفاوت اصلی به نوع بایندر و الزامات ناشی از آن برمیگردد.
| معیار | زینک اتیل سیلیکات | زینک ریچ اپوکسی |
|---|---|---|
| نوع بایندر | معدنی، مبتنی بر سیلیکات | آلی، مبتنی بر رزین اپوکسی |
| سازوکار پخت | در انواع متداول، با نقشآفرینی رطوبت | معمولاً از طریق واکنش رزین و سختکننده |
| آمادهسازی سطح | نیازمند کنترل دقیق تمیزی و زبری | آمادهسازی دقیق لازم است؛ الزامات به محصول بستگی دارد |
| اجرای لایه بعد | کنترل پخت و تخلخل اهمیت ویژه دارد | سازگاری و شرایط بینلایهای باید کنترل شود |
| کاربرد حرارتی | برخی محصولات برای شرایط حرارتی ویژه طراحی شدهاند | محدودیت دما تابع فرمولاسیون و نوع محصول است |
| انتخاب برای تعمیر | نیازمند روش ترمیم سازگار و تأییدشده | در بعضی سیستمها گزینه تعمیر است، با تأیید سازگاری |
هیچکدام از این دو خانواده را نمیتوان بدون شناخت پروژه، مطلقاً بهتر دانست. وضعیت سطح، امکان بلاست، شرایط محیطی، زمانبندی اجرا و نوع رویه باید همزمان بررسی شوند.
روش اجرای پرایمر زینک اتیل سیلیکات؛ مراحل و نقاط کنترل
۱. بررسی مدارک فنی و برنامه اجرا
پیش از بازکردن بستهبندی، آخرین نسخه دیتاشیت فنی (TDS) و برگه اطلاعات ایمنی (SDS) را بررسی کنید. نسبت اختلاط، نوع تینر، عمر مصرف مخلوط، تجهیزات پاشش و شرایط پخت باید برای گروه اجرایی روشن باشد.
همچنین لازم است مسئولیت ثبت شرایط محیطی، کنترل آمادهسازی، اندازهگیری ضخامت و تأیید لایه بعد مشخص شود. اجرای رنگ بدون برنامه بازرسی، تشخیص علت عیوب احتمالی را دشوار میکند.
۲. حذف آلودگیها و آمادهسازی سطح
روغن، چربی، نمکهای محلول و سایر آلودگیها باید با روش مناسب حذف شوند. بلاست جایگزین تمام مراحل آلودگیزدایی نیست؛ برای مثال، آلودگی روغنی ممکن است هنگام عملیات روی سطح پخش شود.
پس از پاکسازی اولیه، سطح فولاد مطابق درجه تمیزی و پروفایل زبری تعیینشده در مدارک پروژه آماده شود. بلاست ساینده از روشهای رایج آمادهسازی برای این پوششهاست، اما نوع ساینده، درجه تمیزی و زبری را نباید حدسی انتخاب کرد.
گردوغبار و باقیمانده ساینده باید حذف شوند. لبههای تیز، پاشش جوش و نواقص ساخت نیز به رسیدگی نیاز دارند. اگر سطح پیش از رنگآمیزی دوباره زنگ بزند یا آلوده شود، آمادهسازی باید بازبینی و در صورت لزوم اصلاح شود.
۳. کنترل دما، رطوبت و نقطه شبنم
دمای هوا، دمای سطح، رطوبت نسبی و نقطه شبنم باید با ابزار مناسب اندازهگیری شوند. خشک بهنظررسیدن سطح یا گرمبودن هوا، جایگزین اندازهگیری نیست.
دمای فولاد باید فاصله مجاز از نقطه شبنم را مطابق دیتاشیت داشته باشد تا خطر تشکیل میعان کنترل شود. این شرایط باید در طول اجرا نیز پایش شوند، زیرا تغییر دما یا رطوبت میتواند وضعیت سطح را تغییر دهد.
نیاز پوشش به رطوبت برای پخت، به معنی مجازبودن اجرا روی سطح خیس نیست. آب آزاد، شبنم یا بارش میتواند کیفیت پوشش را تحت تأثیر قرار دهد.
۴. اختلاط صحیح اجزا
اجزا باید با نسبت و ترتیب توصیهشده سازنده مخلوط شوند. روش افزودن پودر روی، مدت همزدن، نیاز به صافی و شرایط نگهداری مخلوط به محصول بستگی دارد.
به دلیل امکان تهنشینی ذرات روی، حفظ یکنواختی مخلوط هنگام اجرا اهمیت دارد. روش و شدت همزدن باید متناسب با محصول و تجهیزات انتخاب شود.
فقط مقدار قابل مصرف در عمر مجاز مخلوط آماده شود. افزودن تینر به مخلوطی که عمر مصرف آن تمام شده، راهکار قابل اتکایی برای بازگرداندن کیفیت آن نیست.
۵. اعمال پوشش با تجهیزات مناسب
پاشش یکی از روشهای رایج اعمال زینک اتیل سیلیکات است. انتخاب روش پاشش، نازل، فشار و مقدار رقیقسازی باید بر اساس دستور محصول باشد.
فاصله بیش از حد نازل، تنظیم نامناسب تجهیزات یا شرایط نامطلوب محیطی ممکن است موجب خشکپاشی و ایجاد سطح زبر شود. از سوی دیگر، تجمع رنگ و ضخامت بیش از حد نیز میتواند مشکلساز باشد.
استفاده از قلممو یا غلتک برای سطح وسیع نباید بدون تأیید سازنده جایگزین روش توصیهشده شود. محدودیت روش اجرا در نواحی کوچک و تعمیرات نیز باید بررسی شود.
۶. رعایت ایمنی حین اجرا
انتخاب وسایل حفاظت فردی، تهویه، کنترل منابع اشتعال و نحوه مدیریت پسماند باید بر اساس SDS و ارزیابی ریسک محل انجام شود. نوع حفاظت تنفسی را نمیتوان صرفاً از نام رنگ تعیین کرد.
اجرای پوشش در فضای بسته، مانند داخل مخزن، به الزامات ویژه ورود به فضای محصور، پایش جو و برنامه ایمنی نیاز دارد و نباید مانند رنگآمیزی در محیط باز انجام شود.
ضخامت مناسب و میزان مصرف پرایمر چگونه تعیین میشود؟
ضخامت مناسب پرایمر زینک اتیل سیلیکات عددی ثابت برای همه محصولات نیست. بازه مجاز ضخامت فیلم خشک باید از دیتاشیت همان محصول استخراج شود.
ضخامت کمتر از حد تعیینشده ممکن است پوشش کافی ایجاد نکند؛ ضخامت بیش از حد نیز لزوماً حفاظت بیشتری فراهم نمیکند و میتواند احتمال ترکخوردگی یا سایر عیوب را افزایش دهد.
تفاوت ضخامت فیلم تر و خشک
ضخامت فیلم تر بلافاصله پس از اعمال اندازهگیری میشود، درحالیکه ضخامت فیلم خشک مربوط به پوشش پس از خروج مواد فرار و رسیدن به وضعیت مناسب اندازهگیری است. تبدیل این دو به یکدیگر به درصد جامد حجمی و شرایط رقیقسازی بستگی دارد.
بنابراین، عدد ضخامت تر را نباید بهجای ضخامت خشک گزارش کرد. اندازهگیری نهایی نیز باید با دستگاه مناسب و روش مورد توافق پروژه انجام شود.
چرا مصرف واقعی با پوششدهی نظری تفاوت دارد؟
میزان مصرف علاوه بر درصد جامد حجمی و ضخامت هدف، به شکل سازه، زبری سطح، روش پاشش، اتلاف رنگ و شرایط کار بستگی دارد. سطوح پیچیده، لبهها و دسترسی دشوار میتوانند مصرف واقعی را تغییر دهند.
برای برآورد خرید، ابتدا پوششدهی نظری محصول و سپس ضریب اتلاف متناسب با پروژه بررسی شود. اعلام یک مقدار مصرف ثابت برای تمام پروژهها دقیق نیست.
تفاوت خشکشدن و پخت زینک اتیل سیلیکات
یکی از خطاهای رایج این است که خشکبودن سطح با کاملشدن پخت یکسان در نظر گرفته شود. ممکن است سطح پوشش دیگر چسبناک نباشد، اما هنوز برای اجرای لایه بعد یا ورود به سرویس آماده نشده باشد.
در زینک اتیل سیلیکاتهای متداول، رطوبت در واکنش پخت نقش دارد. رطوبت ناکافی میتواند این فرایند را کند کند؛ بااینحال، دما، گردش هوا و ویژگیهای فرمولاسیون نیز باید در نظر گرفته شوند.
برخی سازندگان آزمون مالش حلال بر اساس ASTM D4752 را برای ارزیابی میزان پخت معرفی میکنند. استفاده از این آزمون باید همراه با روش، معیار پذیرش و الزامات ایمنی تعیینشده برای محصول باشد.
مرطوبسازی یا هر اقدام دیگر برای کمک به پخت نیز فقط در صورت وجود دستور مشخص سازنده انجام شود. افزایش رطوبت به روش ابتکاری ممکن است بهجای رفع مشکل، کیفیت پوشش را مختل کند.
چه رنگی روی پرایمر زینک اتیل سیلیکات اجرا میشود؟
پاسخ به این پرسش به طراحی سیستم پوشش بستگی دارد. در برخی سیستمهای صنعتی از لایه میانی اپوکسی و رویه سازگار استفاده میشود، اما این موضوع به معنی سازگاری تمام رنگهای اپوکسی یا رویهها با تمام زینک سیلیکاتها نیست.
پیش از اجرای لایه بعد، موارد زیر باید کنترل شوند:
- رسیدن پرایمر به پخت موردنیاز؛
- قرارداشتن ضخامت در محدوده قابل قبول؛
- نبود آلودگی، ذرات سست و محصولات خوردگی روی؛
- رعایت الزامات آمادهسازی بینلایهای؛
- تأیید سازگاری و روش اجرای لایه بعد.
میستکوت و سیلر چه نقشی دارند؟
سطح زینک سیلیکات میتواند متخلخل باشد. اجرای سنگین و مستقیم لایه بعد روی چنین سطحی ممکن است به ایجاد حباب یا سوراخهای ریز منجر شود. برای کنترل این وضعیت، سازنده ممکن است روش میستکوت یا یک لایه سیلر مشخص را توصیه کند.
میستکوت معمولاً به اجرای اولیه سبک در چارچوب دستور محصول گفته میشود. سیلر یا تایکوت نیز ممکن است یک محصول یا لایه مستقل در سیستم باشد. این موارد الزاماً جایگزین یکدیگر نیستند.
مقدار رقیقسازی، ضخامت و فاصله زمانی مراحل نباید بر اساس تجربه یک محصول دیگر انتخاب شود. اجرای آزمایشی در بخش محدود، در صورت پیشبینی در برنامه پروژه، میتواند به ارزیابی روش اجرا کمک کند.
عیوب رایج زینک اتیل سیلیکات و مسیر بررسی آنها
مشاهده عیب بهتنهایی برای تعیین علت کافی نیست. اطلاعات آمادهسازی، شرایط محیطی، اختلاط و ضخامت باید همراه با بازرسی سطح بررسی شوند.
| عیب مشاهدهشده | علتهای احتمالی | مسیر بررسی |
|---|---|---|
| ترک گِلی | ضخامت بیش از حد یا شرایط نامناسب اجرا | کنترل ضخامت و تعیین روش اصلاح با سازنده |
| سطح زبر یا پودری | خشکپاشی، تنظیم نامناسب یا فاصله زیاد نازل | بررسی تجهیزات، شرایط اجرا و میزان سستی سطح |
| پخت ناکافی | شرایط نامناسب محیطی یا اشکال در اختلاط | توقف لایه بعد و ارزیابی پخت طبق دستور محصول |
| پینهول در لایه بعد | تخلخل پرایمر یا روش نامناسب اعمال لایه بعد | بازبینی پخت، سازگاری و روش میستکوت یا سیلر |
| ضعف چسبندگی | آلودگی، آمادهسازی ناکافی یا زیرآیند نامناسب | بررسی سطح و تعیین محل و علت جدایش |
| رسوبات سفید | احتمال تشکیل محصولات خوردگی روی | شناسایی رسوب و پاکسازی تأییدشده پیش از لایه بعد |
پوشاندن عیب با یک لایه رنگ جدید همیشه راهحل نیست. ابتدا باید علت و محدوده عیب مشخص شود؛ سپس روش تعمیر متناسب با سیستم پوشش انتخاب شود.
برای انتخاب پرایمر زینک اتیل سیلیکات چه اطلاعاتی لازم است؟
انتخاب فنی زمانی دقیقتر است که شرایط پروژه روشن باشد. پیش از استعلام محصول، اطلاعات زیر را آماده کنید:
- جنس زیرآیند و وضعیت فعلی سطح؛
- نو یا تعمیراتیبودن پروژه و وجود پوشش قدیمی؛
- محیط بهرهبرداری و نوع مواجهه با رطوبت و مواد شیمیایی؛
- دمای معمول سرویس و نوسانهای احتمالی آن؛
- وجود یا نبود تماس دائم با سیال؛
- امکانات بلاست، پاشش و کنترل شرایط محیطی؛
- لایههای میانی و رویه موردنظر؛
- محدودیت زمان اجرا و الزامات بازرسی پروژه.
آشنایی با پرایمر زینک اتیل سیلیکات آرافام
طبق معرفی موجود در صفحه محصول سپهر رنگ آرافام، این پرایمر محصولی دوجزئی بر پایه اتیل سیلیکات و پودر روی است که برای کمک به حفاظت کاتدی معرفی شده است.
برای بررسی مشخصات این محصول، به
صفحه پرایمر زینک اتیل سیلیکات آرافام
مراجعه کنید. پیش از انتخاب نهایی و اجرا، نسخه جاری دیتاشیت، برگه ایمنی و پیشنهاد سیستم پوشش متناسب با پروژه را از واحد فنی درخواست کنید.
مقایسه اقتصادی نیز بهتر است بر اساس هزینه کل سیستم انجام شود، نه فقط قیمت هر کیلو رنگ. آمادهسازی، میزان مصرف واقعی، تعداد لایهها، تجهیزات و احتمال دوبارهکاری هم بر هزینه نهایی اثر دارند.
برای انتخاب پرایمر مناسب پروژه خود راهنمایی میخواهید؟
مشخصات محصول، شرایط سرویس و سیستم پوشش موردنیاز را بررسی کنید و برای دریافت اطلاعات فنی با واحد فروش یا فنی آرافام در ارتباط باشید.
پرسشهای متداول درباره پرایمر زینک اتیل سیلیکات
آیا زینک اتیل سیلیکات همان زینک ریچ اپوکسی است؟
خیر. هر دو میتوانند غنی از روی باشند، اما زینک اتیل سیلیکات بایندر معدنی و زینک ریچ اپوکسی بایندر آلی دارد. شرایط پخت، اجرا و سازگاری لایه بعد آنها یکسان نیست.
آیا میتوان این پرایمر را مستقیم روی زنگ اجرا کرد؟
نباید چنین فرضی کرد. این خانواده معمولاً به فولاد آمادهسازیشده با تمیزی و زبری مشخص نیاز دارد. زنگ، چربی و سایر آلودگیها باید مطابق دستور محصول و مشخصات پروژه حذف شوند.
ضخامت مناسب زینک اتیل سیلیکات چقدر است؟
ضخامت مناسب از دیتاشیت همان محصول تعیین میشود و برای همه محصولات عدد یکسانی ندارد. افزایش خودسرانه ضخامت ممکن است باعث ترکخوردگی شود.
زمان خشکشدن پرایمر زینک اتیل سیلیکات چقدر است؟
این زمان به محصول، دما، رطوبت و شرایط اجرا بستگی دارد. زمان خشکشدن سطحی نیز با زمان لازم برای اجرای لایه بعد یا ورود به سرویس یکسان نیست؛ جدول زمانی دیتاشیت باید مبنای تصمیم باشد.
آیا رطوبت بیشتر همیشه باعث اجرای بهتر میشود؟
خیر. رطوبت در پخت انواع متداول این پوشش نقش دارد، اما سطح خیس، میعان یا شرایط خارج از محدوده مجاز میتواند مشکل ایجاد کند. شرایط اجرا و پخت باید جداگانه با دیتاشیت تطبیق داده شوند.
آیا زینک اتیل سیلیکات همیشه به رنگ رویه نیاز دارد؟
خیر. برخی محصولات برای کاربرد بدون رویه نیز تأیید میشوند. نیاز به رویه به محصول، محیط و طراحی سیستم بستگی دارد و باید برای همان پروژه مشخص شود.
آیا این پوشش برای داخل مخزن مناسب است؟
فقط در صورت تأیید محصول برای سیال و شرایط دقیق سرویس. مناسببودن برای محیط صنعتی یا ساحلی به معنی مجازبودن استفاده در تمام مخازن یا شرایط غوطهوری نیست.
آیا میتوان آن را با قلممو اجرا کرد؟
مجازبودن قلممو، غلتک یا روش پاشش به دیتاشیت بستگی دارد. روشی که برای ترمیم یک ناحیه کوچک پذیرفته شده، الزاماً برای پوششدهی سطح وسیع مناسب نیست.
تفاوت میستکوت و سیلر چیست؟
میستکوت معمولاً روش اجرای یک لایه اولیه سبک است، اما سیلر میتواند محصول یا لایه مشخصی برای آمادهسازی سطح متخلخل باشد. انتخاب و اجرای آنها باید مطابق سیستم تأییدشده انجام شود.
آیا میتوان پرایمر اجراشده را تعمیر کرد؟
بله، اما روش تعمیر به علت عیب، وسعت آسیب و وضعیت سطح بستگی دارد. محصول ترمیمی و آمادهسازی لازم باید توسط سازنده یا مسئول فنی سیستم تأیید شود.
جمعبندی
پرایمر زینک اتیل سیلیکات یکی از گزینههای حفاظت ضدخوردگی فولاد در پروژههای صنعتی است. مزیت اصلی آن به نقش روی در حفاظت فداشونده و ویژگیهای بایندر معدنی مربوط میشود؛ اما دستیابی به عملکرد مناسب، بدون آمادهسازی صحیح و کنترل اجرا امکانپذیر نیست.
برای انتخاب و اجرای مطمئن، پنج موضوع را در اولویت قرار دهید: شرایط سرویس، تمیزی سطح، شرایط محیطی، ضخامت مجاز و پخت کافی. سپس سازگاری لایههای بعدی را بررسی کنید و تمام تصمیمهای عددی را بر پایه مدارک همان محصول بگیرید.
اگر برای پروژه خود به انتخاب سیستم پوشش نیاز دارید، اطلاعات سطح و محیط بهرهبرداری را در اختیار واحد فنی سپهر رنگ آرافام قرار دهید تا امکان استفاده از محصول و الزامات اجرایی آن بررسی شود.